

낮은 C/N 비율 폐수 처리를 위한 S-MBBR 시스템의 오염물질 제거 성능 분석
소개
도시화 및 산업화가 가속화됨에 따라 주로 생활 하수, 식품 가공, 농업 및 순환 냉각수에서 발생하는 낮은 C/N 비율(저탄소-대-질소 비율) 폐수의 배출이 증가하고 있습니다. C/N 비율이 낮은 폐수에서 열악한 총 질소(TN) 제거 효율을 해결하기 위해 최근 몇 년간 단기-탈질화-탈질화 및 동시 질화 및 탈질화(SND)가 주목을 받고 있습니다. 상대적으로 SND 공정의 반응 조건은 제어하기가 더 쉽고 탄소 제거와 질소 제거를 동시에 달성할 수 있습니다. 따라서 C/N 비율이 낮은 폐수에 대한 질소 제거 처리에 상당한 이점이 있습니다. SBR(Sequencing Batch Reactor)은 용존 산소 농도를 제어하여 질소 및 인 제거를 촉진합니다. S-MBBR 시스템을 형성하기 위해 이동층 생물막 반응기(MBBR)와 결합하면 담체의 생물막은 호기성 질산화 박테리아와 무산소 탈질 박테리아에 대한 계층화된 성장 조건을 제공하여 SND 미세 환경을 생성하는 동시에 시스템의 비표면적과 미생물 안정성을 증가시킵니다. 연구에 따르면 S-MBBR은 질소 및 인 제거 효율성, 충격 저항성 및 시스템 안정성 측면에서 기존 공정보다 우수하다는 사실이 밝혀졌습니다.
1 재료 및 방법
1.1 실험 설정.실험 장치는 주로 유입 탱크, 공기 송풍기, 교반 장치, 유출 탱크 및 주 반응기로 구성되었습니다. 반응기의 유효부피는 1.8L이고, 사이클당 처리용량은 1L이다. 반응기에는 새로운 유형의 생체친화성 담체를 약 25%의 충전율로 충전하였다. 반응기 내 초기 혼합액 휘발성 부유 고형물(MLVSS) 농도는 3000mg/L였습니다.
1.2 실험 재료.친화성-개질된 담체 충전재는 물리적 혼합 및 스크류 압출 기술을 통해 제조되었습니다. 구체적인 과정은 0-가 철 3%, HDPE, 부자재(천연 제올라이트 2%, 폴리쿼터늄{10}}10 2%, 활석분말 1%)를 균일하게 혼합하였다. 그런 다음 SJ-20 단일 스크류 압출기를 사용하여 혼합물을 녹이고 입상 스트립(직경 약 5mm, 길이 5~10mm)으로 압출했습니다. 마지막으로 SJ-30 단일 스크류 압출기를 사용하여 이러한 고체 입자를 압출하여 최종 캐리어를 생성했습니다.
1.3 작동 조건.두 개의 원자로가 설정되었습니다. 하나는 캐리어가 있는 것(S-MBBR, R1로 지정됨)이고 다른 하나는 캐리어가 없는 것(SBR, R2로 지정됨)입니다. 다른 모든 조건은 동일하게 유지되었습니다. 첫 번째 단계는 생물막 부착 시작-으로, 3:3:2 비율의 SBR 모드에서 작동되었습니다. 운영 사이클에는 유입수, 정적, 폭기 반응, 무산소 교반, 침전 및 유출수 단계(3시간 혐기성, 3시간 폭기, 2시간 교반/침전/유입수/유출수)가 포함되었습니다. NaHCO₃를 사용하여 유입수의 pH를 약 8로 조정했습니다. 성공적인 생물막 부착 후 암모니아 질소 농도를 변경하여 C/N 비율을 줄이고 실험을 시작했습니다.표 1.
| 표 1 원자로 작동 조건 | ||||
| 매개변수 | 1단계 | 2단계 | 3단계 | 4단계 |
| 무산소성 단계(시간) |
3 | 3 | 3 | 2 |
| 통기 단계(시간) |
3 | 3 | 3 | 4 |
| 혐기성 혼합 단계(시간) |
1.17 | 1.17 | 1.17 | 1.17 |
| 고정 단계(시간) |
0.5 | 0.5 | 0.5 | 0.5 |
| 총 HRT(시간) | 8 | 8 | 8 | 8 |
| COD(mg/L) | 약. 500 | 약. 500 | 약. 320 | 약. 320 |
| NH₄⁺-N(mg/L) | 약. 25 | 약. 40 | 약. 40 | 약. 60 |
| TN(mg/L) | 약. 25 | 약. 40 | 약. 40 | 약. 40 |
| TP(mg/L) | 5 | 5 | 5 | 10 |
1.4 실험수 및 접종된 슬러지.생물막 개시-에 사용된 합성 폐수의 COD, NH₄⁺-N 및 총인(TP)은 각각 C₆H₁₂O₆, NH₄Cl 및 KH2PO₄에 의해 제공되었습니다. 미량원소는 EDTA-2Na(18.76 g/L), CoCl²·6H2O(0.3 g/L), CuSO₄·5H2O(0.32 g/L), NiCl²·6H2O(0.24 g/L), H₃BO₄(0.018 g/L), ZnSO₄·7H2O(0.54 g/L)로 구성되었으며, MnCl2·4H2O(1.24g/L), NaMoO₄·2H2O(0.28g/L), NaWO₄·2H2O(0.1g/L). 합성폐수의 조성은 C₆H₁₂O₆(0.47 g/L), NH₄Cl(0.095 g/L), KH₂PO₄(0.022 g/L), NaCl(0.1 g/L), NaHCO₃(0.15 g/L), MgSO₄·7H2O(0.15 g/L), CaCl₂ (0.05 g/L), FeSO₄·7H2O (0.02 g/L), 미량원소 (1 mL/L). 이 슬러지는 다롄(Dalian)에 있는 폐수 처리장의 2차 침전조에서 채취되었습니다.
1.5 분석 방법.일상지표는 오염물질 제거능력 분석, 막오염 분석, 가스발생 분석 등 "수질 및 폐수 조사를 위한 표준방법"(제4판) 및 국가표준에 명시된 표준방법에 따라 측정하였다. 구체적으로: NH₄⁺-N은 살리실산 시약 분광광도법으로 측정되었습니다. 몰리브덴산암모늄 분광광도법에 의한 TP; NO₃⁻-살리실산-농축 황산 시약 분광 광도법에 의한 N; N-(1-나프틸)에틸렌디아민 분광광도법에 의한 NO2⁻-N; TN은 모든 질소 형태의 농도의 합입니다. COD는 급속소화법으로 측정하였고; 슬러지 농도(MLSS 및 MLVSS 포함)는 중량법으로 측정되었습니다.
2 결과 및 분석
2.1 COD 제거 성능
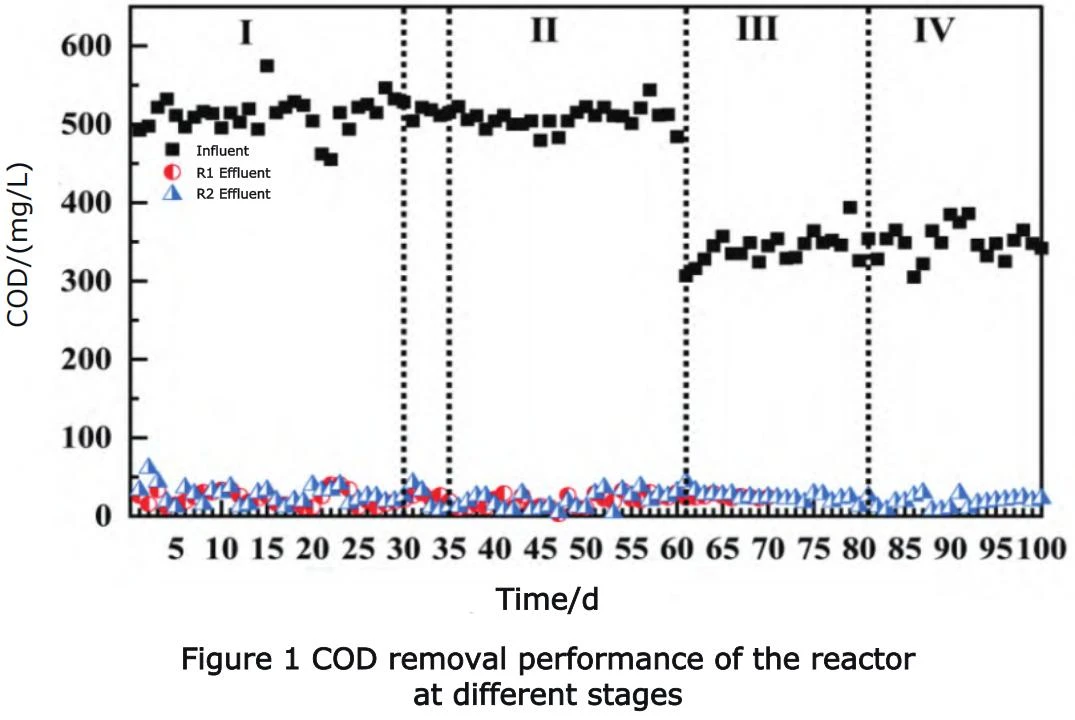
반응기로 유입되는 유기물은 혐기성, 호기성(통기), 무산소 교반, 침전, 유출수 등의 단계를 거쳐 제거되었습니다.그림 1다양한 작동 단계에서 원자로의 COD 제거 성능을 보여줍니다. I단계는 생물막 부착 단계이고, II단계, III단계, IV단계는 C/N/P 비율이 각각 100:8:1, 64:8:1, 32:6:1로 감소되는 단계입니다. 각 단계에서 R1의 평균 제거율은 각각 95.57%, 96.25%, 92.70%, 94.18%였습니다. 각 단계에서 R2의 평균 제거율은 각각 94.71%, 96.19%, 92.54%, 94.68%였습니다. 이 공정은 유기물 제거 성능이 우수하고 상대적으로 안정적인 유출 조건에서 GB 18918-2002 표준(COD 농도 < 50mg/L)의 요구 사항을 충족한다는 것을 알 수 있습니다. 시스템이 낮은 C/N 비율에서 작동되었기 때문에 탄소원은 효율적인 대사를 유도하는 제한 기질이 되었습니다. R1과 R2 사이에는 COD 제거에 큰 차이가 없었으며, 이는 수정된 캐리어가 COD 제거에 거의 영향을 미치지 않음을 보여줍니다.
2.2 NH₄⁺-N 및 TN 제거 성능
TN 제거 공정에는 질산화와 탈질화라는 두 가지 주요 단계가 포함됩니다. 호기성 과정인 질산화는 암모니아 질소를 질산염으로 전환시키기에 충분한 호기성 미생물에 의존합니다.그림 2와 3원자로의 NH₄⁺-N 및 TN 제거 성능을 각각 보여줍니다. NH₄⁺-N과 TN은 호기성 폭기 및 무산소 정적 단계에서 주로 제거되었습니다. I단계는 생물막 부착 단계이고, II단계, III단계, IV단계는 C/N/P 비율이 각각 100:8:1, 64:8:1, 32:6:1로 감소되는 단계입니다. R1의 평균 NH₄⁺-N 제거율은 각각 92.53%, 95.83%, 99.70%, 98.31%였습니다. R2의 평균 NH₄⁺-N 제거율은 각각 84.34%, 91.82%, 99.70%, 97.52%였습니다. R1의 평균 TN 제거율은 각각 89.53%, 87.21%, 82.44%, 83.20%였습니다. R2의 평균 TN 제거율은 각각 78.3%, 78.89%, 73.26%, 76.66%였습니다. R2와 비교하여 R1의 평균 NH₄⁺-N 제거율은 각각 9.7%, 4.36%, 0% 및 0.82% 증가했습니다. 평균 TN 제거율은 각각 14.35%, 10.55%, 12.54%, 8.3% 증가했습니다. R1 시스템은 모든 단계, 특히 시스템 운영 초기 단계에서 질소 제거 성능이 R2보다 우수했으며 이후 단계에서 그 차이가 점차 안정화되는 것을 볼 수 있습니다.
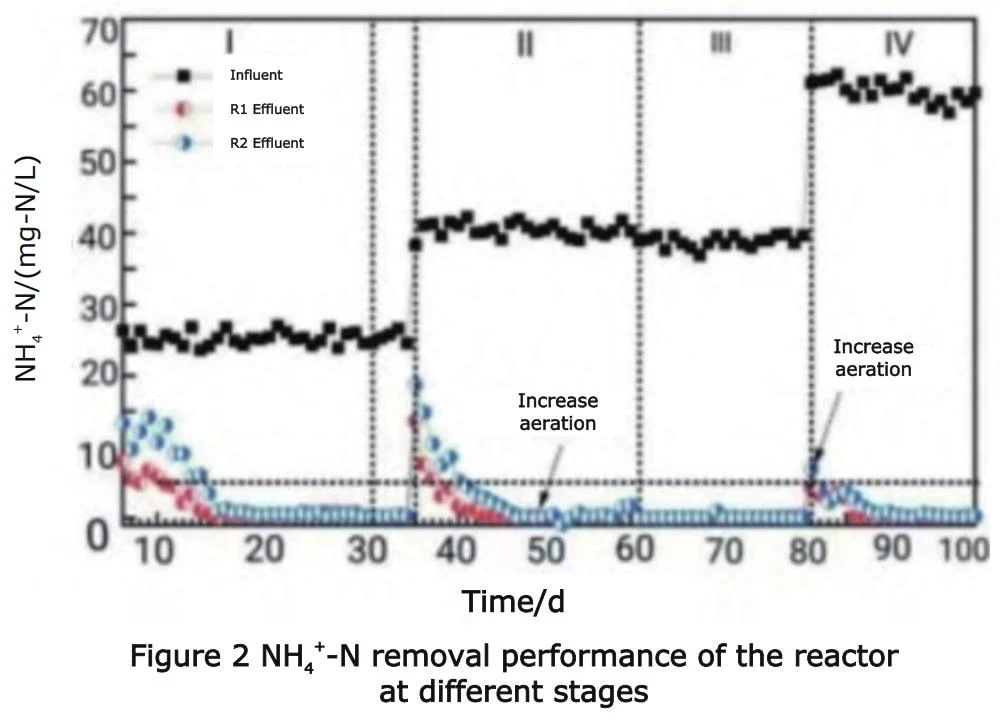
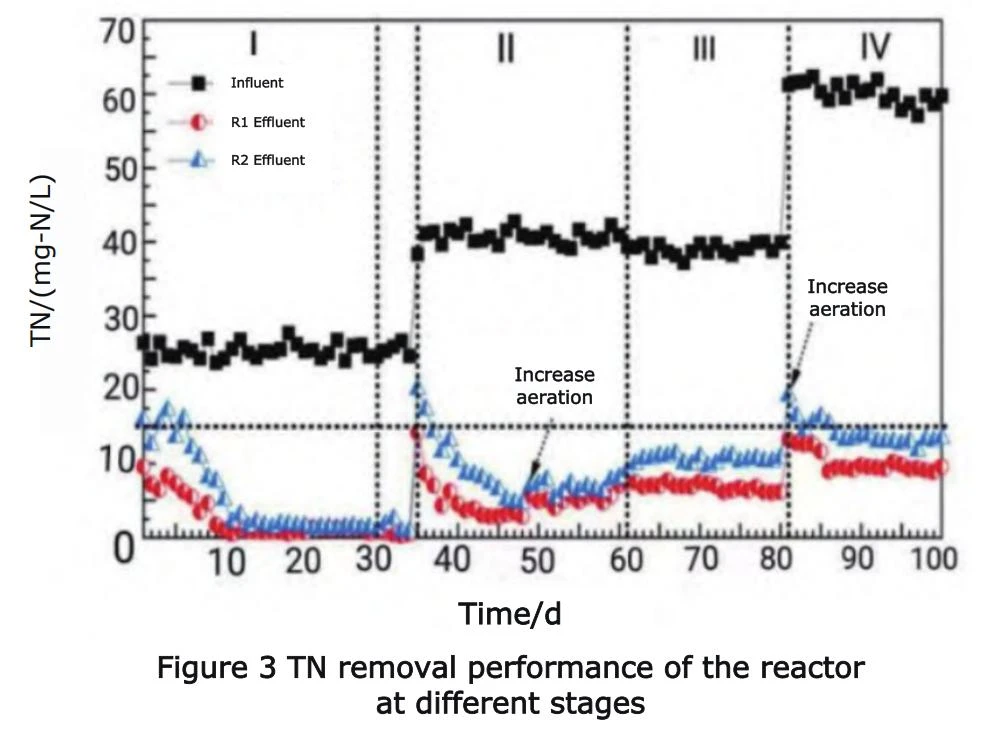
1단계에서는 유입수 NH₄⁺-N 농도가 낮고, 탄소원도 기본적으로 탈질소요구량을 충족하기에 상대적으로 충분하여 유출수 TN 농도가 낮았다. 접종된 미생물은 아직 적응단계에 있어서 시스템 내 기능성 미생물 군집이 완전히 확립되지 않아 NH₄⁺-N 제거가 불안정했으나 이후 점차 안정화되었다. 이 단계에서는 두 반응기(R1과 R2) 사이에 큰 차이가 관찰되지 않았습니다. Stage II에 접어들면서 유입수 NH₄⁺-N 농도가 갑자기 증가했지만, 폭기 조건이 동시에 조정되지 않아 시스템에 큰 변동이 발생했으며, 특히 NH₄⁺-N 및 TN 제거 시 시스템에 큰 변동이 발생했습니다. 운전을 시작한 지 약 6일 만에 두 원자로는 점차 안정을 회복했다. 높은 암모니아성 질소 부하로 인해 질산화 박테리아의 급속한 증식이 촉진되어 질산화 공정의 효율성이 향상되는 것으로 추측됩니다. 시스템 운전이 계속됨에 따라 반응기 내부의 질산화{13}}탈질화 시스템이 점차 확립되고 안정화되었으며, TN 농도의 변동도 감소했습니다. 수정된 캐리어의 존재로 인해 R1 시스템은 낮은 잔류 TN을 달성했으며 캐리어는 원자로의 TN 제거율을 향상시키고 충격 부하에 대한 시스템의 적응성을 향상시켰습니다. 49일째에는 PO₄ 제거율을 높이기 위해 통기 강도를 높여 보다 완전한 질산화 공정을 촉진했습니다. 그러나 질산화에 의해 생성된 질산염의 증가로 인해 탈질을 위한 탄소원에 대한 수요가 증가한 반면, 이 단계에서는 유입 탄소원이 상대적으로 부족하여 배출수 TN이 어느 정도 증가하게 되었다. 3단계에서는 COD가 더욱 감소하여 반응기 내에서 탈질소화에 사용할 수 있는 탄소원이 더욱 부족해지고 TN 제거가 더욱 제한되며 유출수 TN 농도의 전체 수준이 증가했습니다. 그럼에도 불구하고 R1 시스템은 R2보다 여전히 더 나은 TN 제거 성능을 유지하여 캐리어의 강화 효과를 입증했습니다. Stage IV에서는 암모니아성 질소 농도가 더욱 증가하였다. 이전 단계의 경험을 바탕으로 폭기를 약간 늘리고 폭기 시간을 4시간으로 연장하여 질화 박테리아의 활동을 촉진하고 질화 과정을 더욱 완전하게 만들고 NH₄⁺-N 제거 효율을 더욱 향상시켰습니다. 그러나 탄소원 결핍 문제에 직면하여 탈질 과정은 제한적이었고 후기 단계에서 TN 농도가 약간 증가했습니다. 전반적으로 R1 반응기는 여전히 R2보다 우수하여 더 강력한 TN 제거 능력을 보여주었으며, 이는 장기간 작동 후 안정적인 생물막 구조와 R1에서 형성된 상승적 호기성{32}}무산소 환경이 동시 질산화 및 탈질화(SND) 공정을 위한 좋은 공간과 조건을 제공했음을 나타냅니다. Zhang Kefanget al. SBR 공정을 사용하여 낮은 C/N 비율의 폐수를 처리하여 단일 반응기 내에서 유기물 산화, 질화, 탈질화를 달성했으며 TN 제거율은 80%를 초과했습니다. 이러한 결과는 단일{38}}단계 생물학적 탈질화가 전적으로 가능하다는 것을 효과적으로 보여줍니다.
2.3 TP 제거 성능
폐수 처리에서 인 제거는 호기성 조건에서 가용성 인을 흡수하고 혐기성 조건에서 인을 방출하는 인-축적 유기체(PAO)와 같은 특정 미생물에 주로 의존합니다.그림 4반응기의 TP 제거 성능을 보여줍니다. TP는 호기성 통기 단계에서 제거되었습니다. 1단계, 2단계, 3단계의 TP 농도는 평균 유입수 농도 5.01mg/L로 변화 없이 유지되었습니다. Stage IV에서 평균 유입수 TP 농도는 10.30mg/L였습니다. 각 단계에서 R1의 평균 유출 농도는 각각 0.27 mg/L, 0.16 mg/L, 0.13 mg/L 및 1.92 mg/L였으며 평균 제거율은 각각 94.73%, 96.78%, 97.54% 및 81.35%였습니다. R2의 평균 유출 농도는 각각 0.39mg/L, 0.35mg/L, 0.33mg/L, 0.33mg/L였으며 평균 제거율은 각각 92.19%, 93.01%, 93.61%, 68.79%였습니다. R2에 비해 R1의 평균 TP 제거율은 각 단계에서 각각 2.75%, 4.05%, 4.20%, 18.26% 증가했습니다.
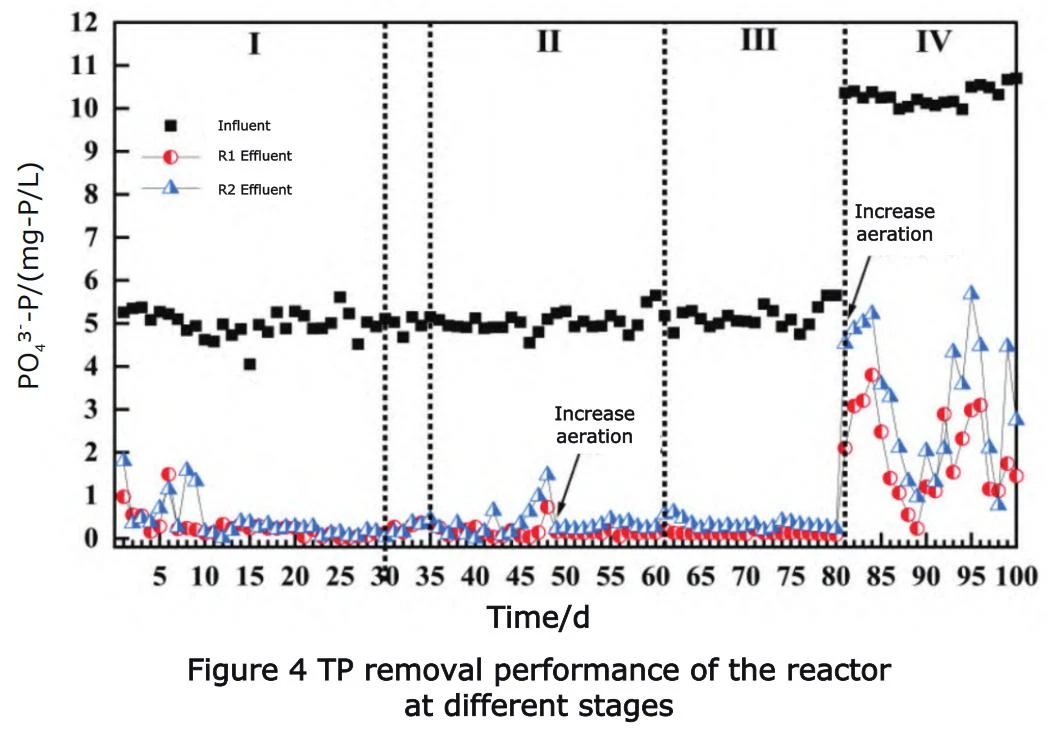
R1 시스템에서 담체는 미생물 부착을 위한 표면을 제공하여 PAO의 성장과 대사를 촉진하고 안정적인 생물막 형성을 돕고 미생물 군집의 활동을 향상시켜 반응기의 인 제거 능력을 향상시키고 생물학적 인 제거 과정을 보다 효율적으로 만듭니다. 2단계에서는 질산화를 촉진하기 위해 NH₄⁺-N 농도를 변경함으로써 시스템의 산소 소비량이 증가했습니다. 따라서 49일째에는 인 제거를 촉진하기 위해 폭기를 증가시켰다. 3단계에서는 COD의 감소로 인해 탄소원 결핍이 발생하여 탈질 과정을 방해할 뿐만 아니라 PAO의 대사 활동에도 영향을 미쳤습니다. 4단계에서는 원자로의 C/N 비율이 8에서 5.3으로 떨어졌기 때문에 시스템이 붕괴되었습니다. 탄소원에 대한 경쟁 심화로 인해 혐기성 단계에서 PAO에 사용 가능한 탄소원이 감소하여 PHA 합성이 감소하고 이는 결국 호기성 조건에서 폴리인산염 가수분해 및 PHA 산화에 영향을 미쳐 궁극적으로 PAO 성장 및 인 흡수 능력을 방해하고 인 제거 효율이 감소합니다. 그러나 R1의 잔류 인은 R2의 잔류 인보다 여전히 낮았으며 이는 담체의 촉진 효과가 여전히 존재함을 나타냅니다.
3 결론
낮은 C/N 비율 폐수 조건에서 질소 및 인 제거 성능을 체계적으로 평가하기 위해 구축된 S-MBBR 시스템과 SBR 시스템 간의 비교 실험을 수행했습니다. 결과는 COD, NH₄⁺-N, TN 및 TP 제거에 있어 S-MBBR 시스템이 기존 SBR 시스템보다 우수한 것으로 나타났습니다. 특히 탄소원-이 부족한 조건에서 TN과 NH₄⁺-N에 대한 제거율의 최대 증가는 각각 14.35%와 8.19%에 달했습니다. 또한 S-MBBR 시스템은 다양한 작동 단계에서 부하 충격에 대한 강한 저항성과 유출수 안정성을 나타냈습니다. 현탁 담체의 도입은 시스템의 미세 환경 구조를 효과적으로 최적화하고 동시 질화 및 탈질화(SND) 발생을 촉진하며 미생물 다양성 및 대사 활동을 향상시키고 시스템의 전반적인 처리 능력을 향상시켰습니다. 연구 결과는 S-MBBR 기술이 낮은 C/N 비율 폐수 처리에 대한 좋은 응용 전망을 갖고 있으며 기존 폐수 처리 공정의 최적화 및 업그레이드를 위한 기술 지원을 제공할 수 있음을 나타냅니다.